- Главная
- Оборудование
- Грануляция и компаундирование
- Линии для производства компаундов на основе ТЭП (TPE)
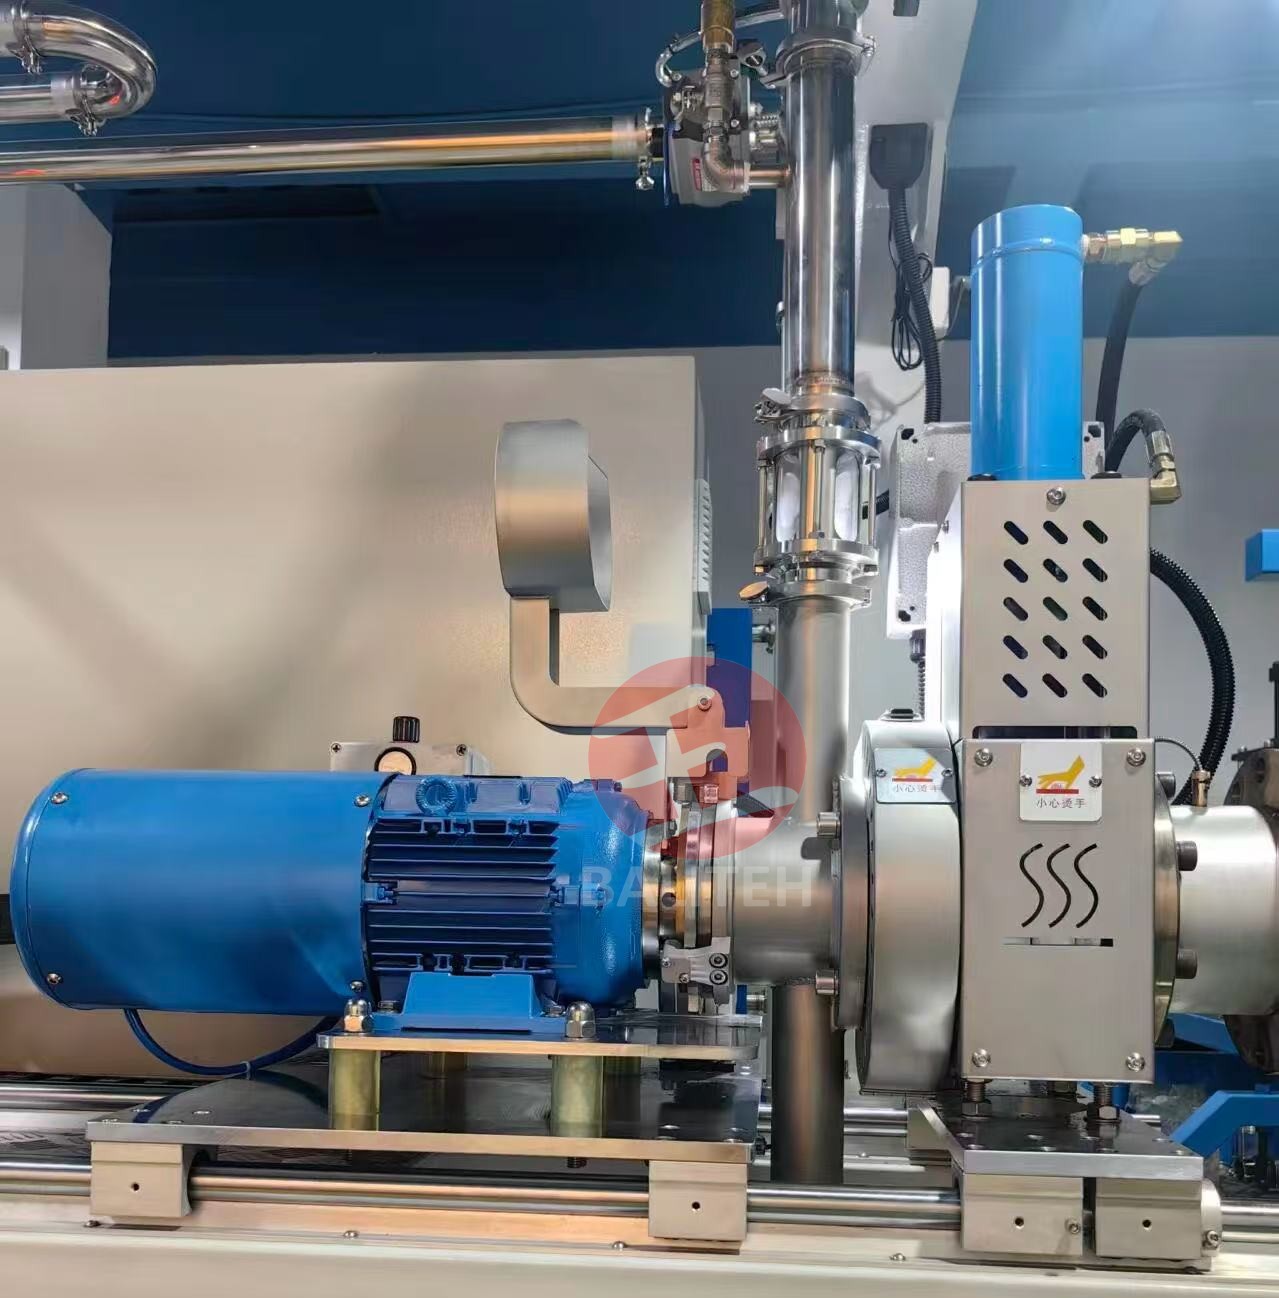
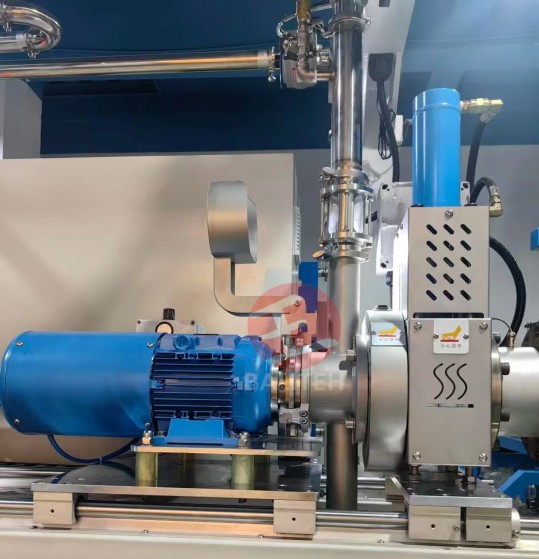
На линиях компании BALITEH можно производить различные по назначению и свойствам компаунды из термоэластопластов: медицинские, кабельные компаунды, для обувной промышленности, отрасли автомобилестроения, товаров народного потребления, детских игрушек, пищевой промышленности, а так же других сфер. Высокий уровень автоматизации, сокращение ручного труда, использование систем весового дозирования, а так же самых современных и удобных систем грануляции в комплекте со специальными моделями двухшнековых и трехшнековых экструдеров, позволяет нам предложить нашим заказчикам оборудование для компаундирования, отвечающее самым современным на сегодняшний день технологическим требованиям.
Линии компаундирования поставляемые компанией BALITEH для производства компаундов на основе TPE позволяют производить высококачественное гранулированное сырье. Состав линии и её конфигурация подготавливается инженерами для каждого заказчика индивидуально под его требования. На линиях можно производить различные по назначению и свойствам компаунды из термоэластопластов: медицинские, кабельные компаунды, для обувной промышленности и спорта, отрасли автомобилестроения, товаров народного потребления, детских игрушек, пищевой промышленности, а так же других сфер, где есть необходимость использовать такие необычные по своим свойствам полимерные компаунды на основе ТЭП.
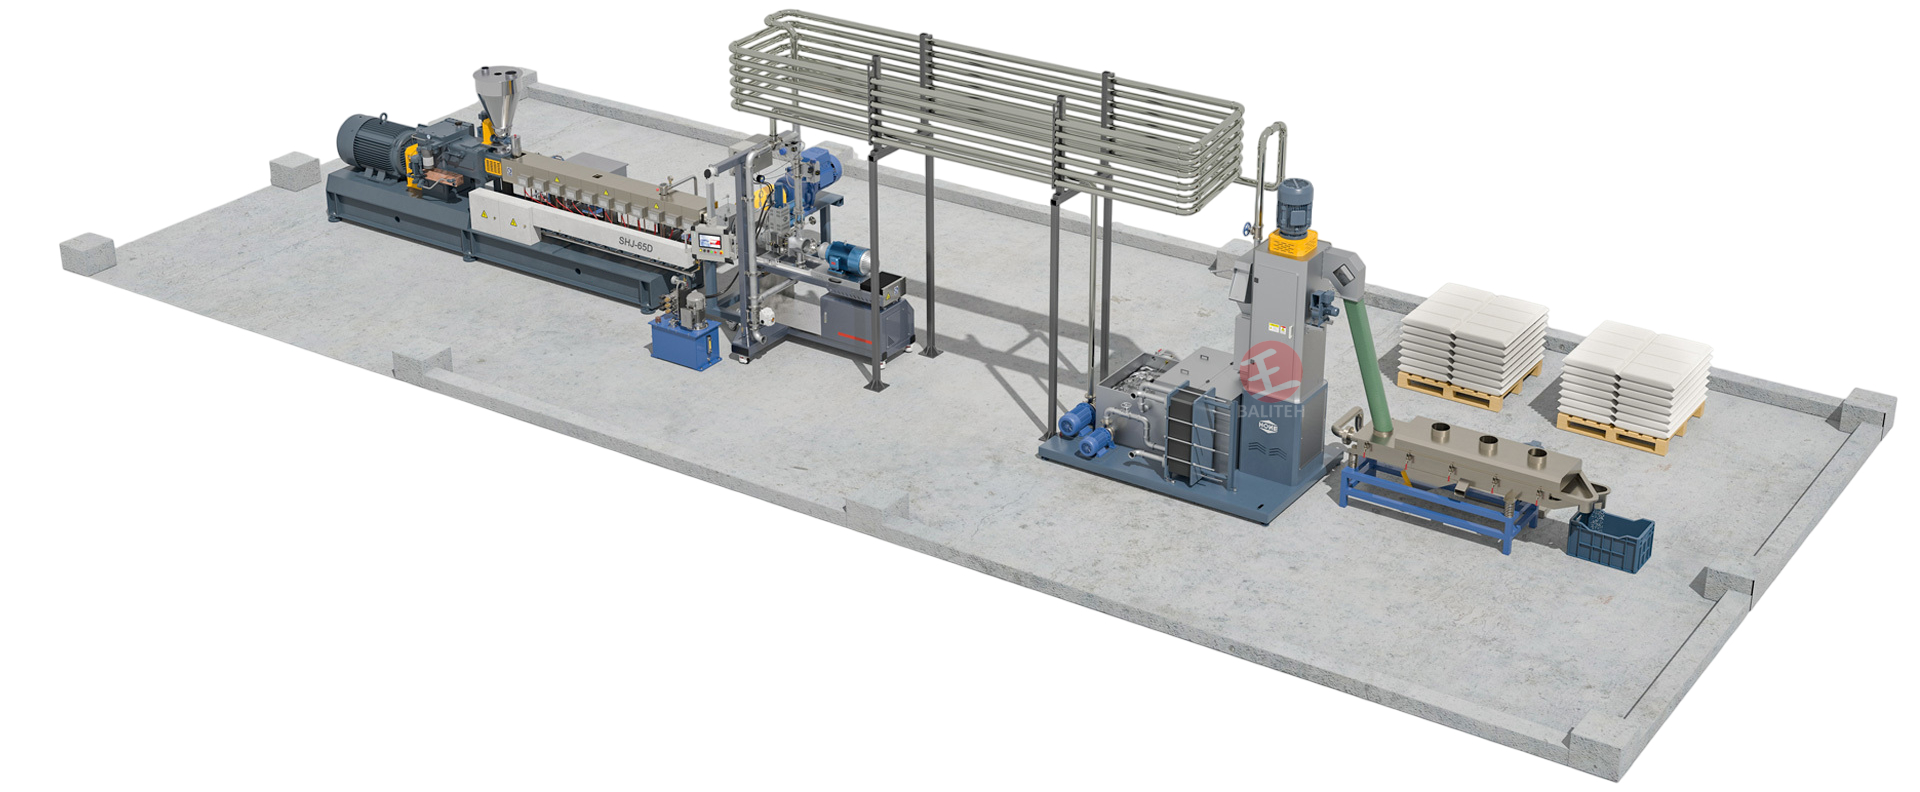
Использование современного оборудования для компаундирования позволяет нашим заказчикам иметь существенные преимущества и дополнительные возможности для более успешного и рентабельного производства композиционных материалов на российском рынке в условиях усиливающейся конкурентной среды и часто меняющихся факторов влияющих на работу и эффективность производства. На примере одного из интересных и технологичных компаундов на основе ТЭП, который применяется для последующего использования в литьевых или экструзионных линиях для производства премиальных стелек для спортивной или ортопедической обуви, мы хотим подробно рассказать о важных и ключевых параметрах оборудования, напрямую влияющих на качество производимого материала.
Благодаря специализированной серии двухшнековых экструдеров, материал полученный на таких линиях имеет очень высокое качество. Безупречное и равномерное распределение всех компонентов в массе достигается за счет специальной конструкции шнеков, их профиль позволяет многократно смешивать и перераспределять материал на всей длине гарантируя идеальное смешивание всех компонентов.
Инженерам компании BALITEH была поставлена задача подготовить и выдать технологическое решение по производственной линии для производства гранулированного компаунда на базе термопластичного эластомера (ТЭП) на основе SEBS для последующего производства высококачественных, амортизирующих стелек с эффектом памяти (slow rebound) и с формостабильностью. Назначение – премиальные стельки для обуви, ортопедические/спортивные вкладыши с комбинацией мягкости, упругости и «памяти формы».
| Компонент | Точное название / марка | Количество (масс. ч.) |
| Базовый полимер 1 | SEBS (стирол-этилен-бутилен-стирольный блок-сополимер) | 50 |
| Базовый полимер 2 | ТПЭ с медленным восстановлением (Slow Rebound TPE) – специальный мягкий эластомер | 20 |
| Базовый полимер 3 | ЭВА (этиленвинилацетат) – сополимер этилена с винилацетатом | 30 |
| Пластификатор | Белое масло (парафиновое или нафтеновое масло), чаще медицинское/белое | 35 |
| Модификатор совместимости | SEBS-g-MAH привитый малеиновым ангидридом (низкая степень прививки) | 4 |
| Наполнитель | Тальк (1250 меш, средний размер частиц ~10 мкм) | 6 |
| Антиоксидант | Смесь Irganox 1010 (фенольный) + Irgafos 168 (фосфитный) | 0.5 |
| Вспениватель (химический) | Азодикарбонамид (ADC) – газообразователь | 4 |
| Активатор вспенивания | Оксид цинка (ZnO) | 2 |
| Регулятор структуры пены | Стеарат цинка (Zinc stearate) | 1.2 |
| Сшивающий агент | Дикумилпероксид (DCP) – для микросшивки | 0.6 |
Примечание: Состав дан в массовых частях. Суммарно ~153.3 весовые части.
Расскажем более подробно про назначение каждого компонента этой рецептуры
SEBS (50 массовых частей) – это основа компаунда
Полностью гидрированный стирольный блок-сополимер, не содержащий двойных связей. Очень устойчив к старению, озону, УФ. Обеспечивает высокую эластичность и упругость при циклическом сжатии (стелька не «садится» за месяц). Его свойства позволяют перерабатывать полученный компаунд на экструзионных линиях и ТПА с контролируемым вспениванием. Материал совместим с маслом и хорошо его впитывает.
TPE Slow Rebound (20 массовых частей) – компонент для «эффекта памяти»
Специальный ТЭП с замедленным восстановлением после снятия нагрузки (вязкоупругий). Часто на основе SEBS с особой молекулярной структурой или смеси SEBS с полиуретаном. Именно он даёт то самое ощущение «медленного всплывания» под ногой – стелька подстраивается под форму стопы, снимает пиковые давления., в результате достигается высокая степень комфорта, ортопедический эффект, снижение усталости.
EVA (30 массовых частей) – технологический баланс и стабильность формы
ЭВА – полярный сополимер, который не полностью совместим с SEBS, он придаёт жёсткость и теплостойкость, улучшает переработку. Его использование в составе компаунда повышает прочность на разрыв и сопротивление продавливанию. Ускоряет «схватывание» расплава при охлаждении (меньше липкости). При вспенивании создаёт мелкоячеистую структуру. Благодаря этим свойствам, стелька не «размазывается» под весом человека и сохраняет форму годами, не слипается.
Белое масло (35 массовых частей) – пластификатор и регулятор твёрдости
Парафиновое масло высокой очистки (белое, медицинское). Не мигрирует, не имеет запаха.Сам по себе SEBS без масла похож на резину с твёрдостью примерно 80-90 Шор A. Ввод масла в компаунд резко снижает твёрдость и улучшает текучесть. 35 частей масла на 50 частей SEBS – обеспечивает необходимую мягкость, целевая твёрдость около 30-40 Шор A или даже ниже. Само по себе масло не выпадает в виде осадка или росы, т.к. SEBS набухает в парафиновых маслах. В результате, благодаря вводу масла, достигается нужная мягкость, пластичность, низкая температура переработки.
SEBS-g-MAH (4 массовые части) – ключевой совместитель (компатибилизатор)
Это добавка на основе SEBS с привитыми группами малеинового ангидрида с низкой степенью прививки. Так как ЭВА и тальк плохо совместимы с неполярным SEBS, малеиновый ангидрид реагирует с полярными группами ЭВА и с поверхностью талька, создавая «мост». Без него произойдёт расслоение фаз - ЭВА выпадет в виде крупных включений. Используя SEBS-g-MAN, мы сможем получить однородный компаунд без расслоения, а так же повышенную прочность на разрыв.
Тальк с фракцией 1250 меш (6 массовых частей) – наполнитель и помощник для образования равномерных пор
Микронизированный гидросиликат магния или обработанный, очищенный тальк, в рецептуре он необходим для увеличения жёсткости и снижения ползучести - стелька не «плывёт» при длительной нагрузке. Еще, его частицы действуют как центры вспенивания – пена получается мелкозернистой, без крупных пустот. Тальк снижает усадку при охлаждении готового изделия, делает процесс производства более управляемым. Ещё, тальк выполняет декоративную функцию, придавая поверхности приятную матовую поверхность.
Антиоксидант 1010+168 (0.5 массовых частей) – необходим для защиты от термоокисления
Стандартная синергетическая пара: фенольный (радикальный) + фосфитный (гидропероксидный). Защищает полимер от деструкции при многократной переработке и в процессе эксплуатации (от пота, излишнего нагрева, УФ лучей).
ADC (4 массовые части) – азодикарбонамид, химический вспениватель
При температуре 180-210°C (температура вспенивания зависимости от марки) разлагается с выделением большого количества газа. Создаёт пористую (пенную) структуру – лёгкость, мягкость, амортизация. Без пенообразования материал был бы слишком плотным и тяжёлым и не выполнял бы свои функции.
ZnO (2 массовые части) – активатор разложения ADC азодикарбонамида
Оксид цинка снижает температуру разложения ADC и увеличивает выход газа. Работает в паре со стеаратом цинка. Также участвует в реакции с MAH-группами и может быть катализатором микросшивки DCP.
Стеарат цинка (1.2 массовой части) – смазка + активатор + регулятор ячейки при вспенивании
Работает как смазка, облегчает извлечение готового изделия из формы (если литьё в форму) или служит для уменьшения трения при экструзии вспененных листов. Служит как регулятор пенообразования: способствует формированию мелкой закрытоячеистой пены, стабилизирует процесс пенообразования.
DCP (0.6 массовых частей) – дикумилпероксид, микросшивающий агент
При нагреве этот агент образует свободные радикалы, которые сшивают молекулы SEBS, образует поперечные связи. Дозировка достаточно мала — поэтому происходит микросшивка. Она повышает сопротивление остаточной деформации сжатия, после долгого сжатия форма восстанавливается лучше благодаря этой добавке.